


Ένας δακτύλιος γραναζιών μπορεί να κατασκευαστεί με δύο βασικά διαφορετικούς τρόπους.Σφυρηλάτησηξεκινά με ένα θερμαινόμενο χάλυβα που παραμορφώνεται πλαστικά υπό πίεση - για δακτυλίους, συνήθως σε ένα δακτυλιοειδή ελασματουργείο που τεντώνει το μπιγιέτα σε έναν άνευ ραφής, ομόκεντρο δακτύλιο.Χύσιμοξεκινά με τηγμένο χάλυβα που χύνεται σε καλούπι, όπου στερεοποιείται σε σχήμα δακτυλίου. Και οι δύο διαδρομές καταλήγουν σε ένα κενό γρανάζι που στη συνέχεια επεξεργάζεται και υποβάλλεται σε θερμική επεξεργασία, αλλά η εσωτερική δομή του μετάλλου είναι εντελώς διαφορετική και αυτή η διαφορά καθορίζει πώς λειτουργεί ο δακτύλιος υπό φορτίο, πόσο διαρκεί και το κόστος του.
Εσωτερική δομή: Η πραγματική διαφορά
Η πιο σημαντική διαφορά δεν είναι ορατή από έξω. Ένα σφυρήλατο δαχτυλίδι έχει έναπυκνή, σφυρηλατημένη δομήμε σχεδόν πλήρη πυκνότητα - τυπικά γύρω στο 99,8% - και τις συμπιεστικές δυνάμεις της σφυρηλάτησης κλείνουν τυχόν μικρά κενά που υπήρχαν στην αρχική μπίλια. Η ροή των μεταλλικών κόκκων είναι επιμήκης και τρέχει περιφερειακά, ακολουθώντας το περίγραμμα του δακτυλίου και την κατεύθυνση στην οποία θα φορτωθούν τα δόντια του γραναζιού. Ένας χυτός δακτύλιος στερεοποιείται από υγρό μέταλλο, επομένως η δομή των κόκκων του είναι δενδριτική και τυχαία και μπορεί να περιέχει πορώδες, κοιλότητες συρρίκνωσης και εγκλείσματα - η πυκνότητα είναι συνήθως κάτω από 98%. Αυτά τα εσωτερικά κενά είναι εκεί που ξεκινούν οι ρωγμές κόπωσης. Για έναν δακτύλιο γραναζιών που βλέπει εκατομμύρια κύκλους φόρτωσης, μια πυκνή, ευθυγραμμισμένη με τους κόκκους δομή είναι ένα άμεσο πλεονέκτημα.
Μηχανικές ιδιότητες: Οι αριθμοί λένε την ιστορία
Λόγω αυτής της δομικής διαφοράς, οι σφυρηλατημένοι και χυτό δακτύλιοι γραναζιών παρουσιάζουν σαφές κενό στις μηχανικές ιδιότητες, ακόμη και όταν είναι κατασκευασμένοι από την ίδια ποιότητα κράματος. Για ένα τυπικό κράμα χάλυβα όπως το 42CrMo, ένας σφυρηλατημένος δακτύλιος μετά από σβήσιμο και σκλήρυνση φθάνει σε αντοχή εφελκυσμού περίπου 950–1100 MPa, αντοχή διαρροής 600–900 MPa και σκληρότητα κρούσης 40–80 J στους -40 βαθμούς. Ένας δακτύλιος από χυτό χάλυβα συγκρίσιμης χημείας φτάνει περίπου τα 800–950 MPa σε εφελκυσμό, 300–450 MPa απόδοση και κρούση 10–25 J στην ίδια θερμοκρασία. Η διάρκεια ζωής της κόπωσης είναι εκεί που το χάσμα έχει μεγαλύτερη σημασία: οι σφυρηλατημένοι δακτύλιοι διαρκούν συνήθως δύο έως τρεις φορές περισσότερο υπό κυκλική φόρτιση, με όρια κόπωσης επαφής 20% υψηλότερα και όρια κόπωσης κάμψης 15-30% υψηλότερα από τα ισοδύναμα χυτού. Στην υπηρεσία πεδίου, οι σφυρηλατημένοι δακτύλιοι γραναζιών έχουν συχνά 1,5 έως 2 φορές τη διάρκεια ζωής των χυτών δακτυλίων στην ίδια εφαρμογή.
Μέγεθος και Γεωμετρία: Όπου κερδίζει το Casting
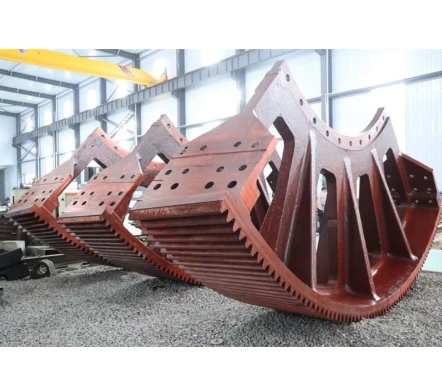
Η σφυρηλάτηση δεν είναι πάντα η καλύτερη επιλογή και ο πρώτος περιορισμός είναι το μέγεθος. Τα ελαιοτριβεία και οι πρέσες σφυρηλάτησης έχουν ένα ανώτερο όριο στη διάμετρο και το βάρος, επομένως οι πολύ μεγάλοι δακτύλιοι γραναζιών - τα γρανάζια περιμέτρου που οδηγούν περιστροφικούς κλιβάνους, σφαιρόμυλους και μεγάλα στεγνωτήρια, συχνά σε διάμετρο πολλών μέτρων έως και άνω των δέκα μέτρων - απλά δεν είναι πρακτικά στη σφυρηλάτηση. Η χύτευση δεν έχει τέτοιο όριο και οι πολύ μεγάλοι δακτύλιοι μπορούν να χυτευτούν μονοκόμματα ή μέσατμήματαπου είναι βιδωμένα μεταξύ τους για μεταφορά και εγκατάσταση. Η χύτευση επιτρέπει επίσης τη γεωμετρία σχεδόν σε σχήμα διχτυού, συμπεριλαμβανομένων νευρώσεων, προεξοχών και πολύπλοκων διατομών που θα απαιτούσαν βαριά μηχανική κατεργασία από ένα σφυρήλατο τεμάχιο. Για ένα γρανάζι χαμηλής ταχύτητας, υψηλής περιφέρειας ροπής σε έναν κλίβανο τσιμέντου, ένας δακτύλιος από χυτό χάλυβα είναι συχνά η μηχανική και οικονομική επιλογή.
Κόστος και χρόνος παράδοσης
Τα σφυρήλατα δαχτυλίδια είναι πιο ακριβά ανά κιλό τελικού εξαρτήματος. Η ίδια η διαδικασία σφυρηλάτησης απαιτεί εργαλεία, πρέσες και εξοπλισμό δακτυλίου έλασης και το τεμάχιο έχει συνήθως μεγαλύτερο περιθώριο μηχανικής κατεργασίας επειδή δεν έχει σχήμα σχεδόν στο δίχτυ - η χρήση του υλικού είναι χαμηλότερη και περισσότερες ώρες περνούν στη μηχανική κατεργασία. Τα χυτά δαχτυλίδια χρησιμοποιούν το υλικό πιο αποτελεσματικά, μπορούν να παραχθούν με λιγότερη μηχανική κατεργασία και είναι γενικά φθηνότερα σε μεσαία και μεγάλα μεγέθη, ειδικά όταν το σχέδιο έχει ήδη καθιερωθεί. Οι χρόνοι παράδοσης ακολουθούν το ίδιο μοτίβο: ένας χυτός δακτύλιος μπορεί συχνά να παραχθεί και να αποσταλεί γρηγορότερα από ένα πλαστό ισοδύναμο, ιδιαίτερα για μεγάλες διαμέτρους όπου η χωρητικότητα σφυρηλάτησης δεσμεύεται πολύ εκ των προτέρων. Το συμβιβασμό είναι ότι ο αγοραστής πληρώνει περισσότερα για ένα σφυρήλατο δαχτυλίδι, αλλά παίρνει ένα μακροβιότερο, πιο ανθεκτικό στην κούραση ανταλλακτικό.
Αντιστοίχιση εφαρμογών
Η σωστή επιλογή εξαρτάται από το καθήκον.Δακτύλιοι από σφυρήλατα εργαλείαπροτιμώνται εκεί όπου κυριαρχεί η αξιοπιστία και η διάρκεια ζωής της κόπωσης: κιβώτια ταχυτήτων ανεμογεννητριών, μηχανισμοί μετάδοσης κίνησης φορτηγών εξόρυξης, αεροδιαστημική και αμυντική μετάδοση, κιβώτια ταχυτήτων υψηλής ταχύτητας, εργαλειομηχανές ακριβείας και γρανάζια με μεγάλο φορτίο και μικρά δαχτυλίδια ταχυτήτων. Σε αυτές τις εφαρμογές, μια απρογραμμάτιστη αστοχία είναι ακριβή και το φορτίο είναι κυκλικό και συχνά υψηλής ταχύτητας.Δακτύλιοι χυτού γραναζιούείναι η πρακτική επιλογή για πολύ μεγάλες, χαμηλής ταχύτητας, υψηλής ροπής μηχανισμούς κίνησης: γρανάζια περιμέτρου σε περιστροφικούς κλιβάνους και σφαιρόμυλους, μεγάλους μηχανισμούς κίνησης μύλου ζάχαρης, τροχούς βυθοκόρησης και βαρείς δακτυλίους περιστροφής γερανού. Ο σύγχρονος χυτός χάλυβας, όταν είναι σωστά κανονικοποιημένος, ανόπτηση και σβήσιμο και σκλήρυνση, μπορεί να προσφέρει αντοχή σε εφελκυσμό και σκληρότητα κρούσης που πλησιάζει έναν σφυρήλατο δακτύλιο της ίδιας ποιότητας - αλλά δεν μπορεί να ταιριάζει με τη διάρκεια κόπωσης και την εσωτερική πυκνότητα ενός σωστά σφυρηλατημένου εξαρτήματος.
Θερμική επεξεργασία και ποιοτικός έλεγχος
Και οι δύο διαδικασίες βασίζονται στη θερμική επεξεργασία για να φτάσουν στις τελικές ιδιότητες και ο ποιοτικός έλεγχος είναι εκεί όπου ένας καλός προμηθευτής διαχωρίζεται από έναν φτωχό. Οι σφυρηλατημένοι δακτύλιοι τυπικά κανονικοποιούνται μετά τη σφυρηλάτηση, στη συνέχεια σβήνονται και σκληρύνονται για να επιτευχθεί η απαιτούμενη σκληρότητα και σκληρότητα και πολλοί αγοραστές απαιτούνδοκιμή υπερήχων (UT) και δοκιμή μαγνητικών σωματιδίων (MT)στο 100% της παραγωγής για να επιβεβαιώσετε ότι δεν υπάρχουν εσωτερικά ή επιφανειακά ελαττώματα. Οι χυτοί δακτύλιοι απαιτούν κανονικοποίηση και ανόπτηση για να τελειοποιηθεί ο χυτός κόκκος και να ανακουφιστεί η υπολειπόμενη τάση από τη στερεοποίηση, που ακολουθείται από σβήσιμο και σκλήρυνση. Επειδή τα χυτά είναι πιο πιθανό να περιέχουν κρυφό πορώδες, η ακτινογραφία ή η υπερηχητική επιθεώρηση είναι ακόμη πιο σημαντική. Ένας χυτός δακτύλιος που παραλείπει τη σωστή θερμική επεξεργασία ή επιθεώρηση είναι ένα πολύ πιο επικίνδυνο μέρος από ό,τι υποδηλώνει το φύλλο προδιαγραφών του.
Σύναψη
Δεν υπάρχει καθολικός νικητής - όσο καλύτερος δακτύλιος γραναζιών είναι αυτός που ταιριάζει με την εφαρμογή. Οι σφυρηλατημένοι δακτύλιοι κερδίζουν στην εσωτερική πυκνότητα, τη ροή κόκκων, τη δύναμη, την αντοχή σε κρούση και ιδιαίτερα τη διάρκεια ζωής της κόπωσης, καθιστώντας τους τη σωστή επιλογή για υψηλής ταχύτητας, βαρύ φορτίο, κρίσιμες για την αξιοπιστία κινητήρες, όπου μια αστοχία είναι δαπανηρή. Οι χυτές δακτύλιοι κερδίζουν στο μέγιστο μέγεθος, τη σύνθετη γεωμετρία, τη χρήση υλικού σχεδόν σε σχήμα διχτυού και το κόστος, καθιστώντας τους την πρακτική επιλογή για πολύ μεγάλα γρανάζια περιφέρειας χαμηλής ταχύτητας σε κλιβάνους, μύλους και βαρύ εξοπλισμό επεξεργασίας. Η σύγχρονη θερμική επεξεργασία και η επιθεώρηση μειώνουν το χάσμα απόδοσης, αλλά δεν το διαγράφουν. Η απόφαση θα πρέπει να βασίζεται στο φορτίο, την ταχύτητα, το μέγεθος και το κόστος του χρόνου διακοπής λειτουργίας - όχι από το ποια διαδικασία ακούγεται πιο δυνατή σε ένα φυλλάδιο πωλήσεων.


