


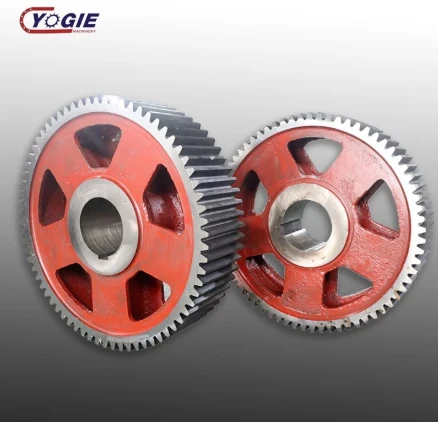
Ένα μεγάλο γρανάζι είναι ένα κυλινδρικό γρανάζι με ευθεία δόντια με διάμετρο βήματος συνήθως πάνω από 500 mm, που συχνά φτάνει τα 2, 3 ή και 10+ μέτρα στις μεγαλύτερες βιομηχανικές εφαρμογές. Σε αντίθεση με τα μικρά γρανάζια ακριβείας που παράγονται σε παρτίδες για κιβώτια ταχυτήτων και κινητήρες, τα μεγάλα γρανάζια είναι σχεδόν πάντα προσαρμοσμένα, κατασκευασμένα ένα κάθε φορά ή σε πολύ μικρές ποσότητες και έχουν σχεδιαστεί για να χειρίζονται την ακραία ροπή και τα μεγάλα φορτία βαρέων βιομηχανικών μηχανημάτων. Είναι οι εργάτες της μετάδοσης ισχύος στην εξόρυξη, το τσιμέντο, τον χάλυβα, την ενέργεια και τις βαριές κατασκευές - τα γρανάζια που περιστρέφουν σφαιρόμυλους, περιστροφικούς κλιβάνους, ανυψωτικά ορυχείων, ελασματουργεία και γερανούς. Επειδή λειτουργούν κάτω από υψηλά φορτία, συχνά σε σκληρά περιβάλλοντα με σκόνη, υγρασία και φορτία κραδασμών, και επειδή μια αστοχία ενός γραναζιού μπορεί να κλείσει μια ολόκληρη γραμμή παραγωγής για εβδομάδες, κατασκευάζονται μεγάλα γρανάζια με αυστηρά πρότυπα με προσεκτικό έλεγχο υλικού, θερμική επεξεργασία, γεωμετρία δοντιών και επιθεώρηση σε κάθε στάδιο.
Υλικά και κενή προετοιμασία
Η επιλογή του υλικού εξαρτάται από το φορτίο, την ταχύτητα και το περιβάλλον, αλλά οι τρεις κύριες κατηγορίες είναι ο χυτός χάλυβας, ο σφυρηλατημένος χάλυβας και ο χυτοσίδηρος. Οι ποιότητες χυτού χάλυβα όπως ZG45, ZG40Cr και ZG42CrMo είναι οι πιο συνηθισμένες για πολύ μεγάλα γρανάζια - μπορούν να χυτευτούν σε σχεδόν οποιοδήποτε μέγεθος και σχήμα, προσφέρουν καλή αντοχή και σκληρότητα και είναι πιο οικονομικές από τις σφυρηλάτες σε μεγάλες διαμέτρους. Για εφαρμογές με το υψηλότερο φορτίο, όπως ανυψωτικά ορυχείων και ελασματουργεία, προτιμώνται ποιότητες σφυρηλατημένου χάλυβα όπως 42CrMo, 40CrNiMo και 18CrNiMo7-6 - η σφυρηλάτηση ευθυγραμμίζει τη ροή των μεταλλικών κόκκων με τα σχέδια καταπόνησης, παρέχοντας ανώτερη αντοχή στην κόπωση και αντοχή σε κρούση σε σύγκριση με τα χυτά. Ο χυτοσίδηρος (HT250, HT300) χρησιμοποιείται μόνο για εφαρμογές χαμηλής ταχύτητας, ελαφρού φορτίου ή ευαίσθητες στο κόστος, όπου οι ιδιότητες απόσβεσης του χυτοσιδήρου είναι ευεργετικές.
Η προετοιμασία του κενού είναι το πρώτο κρίσιμο βήμα. Για τα χυτά γρανάζια, η διαδικασία ξεκινά με την κατασκευή σχεδίων και τη χύτευση με άμμο, χρησιμοποιώντας συχνά προσομοίωση στερεοποίησης σε υπολογιστή για την πρόβλεψη και την πρόληψη κοιλοτήτων συρρίκνωσης, πορώδους και άλλων ελαττωμάτων χύτευσης. Ο τηγμένος χάλυβας τήκεται προσεκτικά για να ελεγχθεί η χημική σύνθεση, χύνεται στο καλούπι και αφήνεται να στερεοποιηθεί αργά κάτω από ελεγχόμενες συνθήκες. Για εξαιρετικά μεγάλα γρανάζια - διαμέτρους βήματος 4,5 μέτρων και άνω - η τμηματοποιημένη χύτευση είναι κοινή, με το γρανάζι χυτευμένο σε δύο, τέσσερα ή περισσότερα κομμάτια που αργότερα βιδώνονται μεταξύ τους. πάνω από 8 μέτρα, σχεδόν όλα τα γρανάζια μεγάλης περιφέρειας χυτεύονται σε τμήματα για να ξεπεραστούν τα όρια χύτευσης, μεταφοράς και εγκατάστασης. Για σφυρήλατα γρανάζια, η διαδικασία ξεκινά με μια ράβδο ή ράβδο που θερμαίνεται και σφυρηλατείται σε μια πρέσα ή σφυρί για να σπάσει η χυτή δομή και στη συνέχεια τυλίσσεται σε μια ακτινωτή-αξονική μηχανή κύλισης για να επιτευχθεί η απαιτούμενη διάμετρος και διατομή. Η κύλιση δακτυλίου παράγει έναν δακτύλιο χωρίς ραφή με συνεχή, συμπαγή μεταλλική ροή, η οποία είναι ιδιαίτερα σημαντική για μεγάλους δακτυλίους γραναζιών που χρησιμοποιούνται στην εξόρυξη και τη βαριά βιομηχανία. Μετά τη χύτευση ή τη σφυρηλάτηση, το ακατέργαστο τεμάχιο υφίσταται μια αρχική θερμική επεξεργασία κανονικοποίησης ή ανακούφισης από τάσεις για να βελτιωθεί η δομή των κόκκων, να μειωθούν οι εσωτερικές τάσεις και να προετοιμαστεί το υλικό για κατεργασία.
Ακατέργαστη κατεργασία και κοπή δοντιών
Μόλις το ακατέργαστο τεμάχιο είναι έτοιμο, ξεκινά η αδρή κατεργασία σε έναν μεγάλο τόρνο CNC ή σε κάθετο τόρνο στροφής (VTL). Η εξωτερική διάμετρος, η εσωτερική οπή, η όψη και τυχόν χαρακτηριστικά στερέωσης, όπως οπές μπουλονιών, κλειδαριές και κύκλοι μπουλονιών, περιστρέφονται και τρυπούνται σε σχεδόν τελικές διαστάσεις, αφήνοντας ένα μικρό περιθώριο μηχανικής κατεργασίας για την τελική εργασία μετά τη θερμική επεξεργασία. Ο στόχος της ακατέργαστης μηχανικής κατεργασίας είναι να δημιουργηθούν ακριβείς επιφάνειες αναφοράς και να αφαιρεθεί το μεγαλύτερο μέρος του πλεονάζοντος υλικού ενώ το γρανάζι είναι ακόμα στη μαλακή, εύκολη στη μηχανή του κατάσταση. Για πολύ μεγάλα γρανάζια, αυτό το βήμα από μόνο του μπορεί να διαρκέσει μέρες σε ένα μηχάνημα ικανό να ταλαντεύεται σε διάμετρο πολλών μέτρων.
Το κόψιμο των δοντιών είναι ο πυρήνας της κατασκευής εργαλείων και για τα μεγάλα γρανάζια η πιο κοινή μέθοδος είναι το hobbing - μια διαδικασία παραγωγής κατά την οποία ο περιστρεφόμενος κόφτης εστίας και το γρανάζι περιστρέφονται σε συγχρονισμένη σχέση, με την εστία να τροφοδοτείται αξονικά σε όλο το πλάτος του προσώπου για να κόβει προοδευτικά όλα τα δόντια. Το Hobbing είναι αποτελεσματικό, ακριβές και ευέλικτο, και οι σύγχρονες μεγάλες μηχανές ψησίματος χρησιμοποιούν εστίες καρβιδίου για την κοπή ακόμη και σκληρών ή σκληρών υλικών με υψηλούς ρυθμούς τροφοδοσίας. Για γρανάζια με πολύ μεγάλο δομοστοιχείο (πάνω από 20 mm περίπου), μπορεί να χρησιμοποιηθεί πρώτα ένας φρέζας προφίλ για να τραχύνει τα οδοντικά κενά, αφαιρώντας το 70% ή περισσότερο του υλικού πριν τελειώσει το προφίλ - αυτό μειώνει τη φθορά του ακριβού κοπτικού φινιρίσματος και επιταχύνει τη συνολική διαδικασία. Η διαμόρφωση γραναζιών, η οποία χρησιμοποιεί παλινδρομικό κόφτη σε σχήμα γρανάζι, χρησιμοποιείται για εσωτερικά γρανάζια, γρανάζια ταχυτήτων και γρανάζια που δεν μπορούν να τρυπηθούν λόγω παρεμβολών. Μετά την κοπή των δοντιών, το γρανάζι βρίσκεται στη μαλακή, ημικατεργασμένη του κατάσταση, με το προφίλ του δοντιού κοντά στην τελική του διάσταση αλλά δεν έχει ακόμη σκληρυνθεί - και είναι έτοιμο για το πιο κρίσιμο βήμα της όλης διαδικασίας: τη θερμική επεξεργασία.
Κατεργασία με θερμοκρασία
Η θερμική επεξεργασία είναι αυτή που μετατρέπει ένα χονδροειδές κομμάτι χάλυβα σε εργαλείο ικανό να μεταφέρει βαριά φορτία για χρόνια χωρίς αστοχία. Ο στόχος για τα μεγάλα γρανάζια είναι σχεδόν πάντα μια κλίση σκληρότητας "σκληρό έξω, σκληρό μέσα" - μια σκληρή, ανθεκτική στη φθορά επιφάνεια δοντιού που αντιστέκεται στο τρύπημα και στην τριβή, σε συνδυασμό με έναν σκληρό, όλκιμο πυρήνα που μπορεί να απορροφήσει τα φορτία κραδασμών και να αντισταθεί στο σπάσιμο των δοντιών. Αυτό επιτυγχάνεται σε δύο στάδια. Πρώτον, ολόκληρο το γρανάζι υφίσταται σβέση και σκλήρυνση (ονομάζεται επίσης QT ή σβήσιμο και σκληρυμένο): το γρανάζι θερμαίνεται στους 850–880 βαθμούς, σβήνεται σε λάδι ή νερό για να σκληρύνει ο πυρήνας, στη συνέχεια σκληραίνει στους 550–600 βαθμούς για να ανακουφιστεί η πίεση και να επιτευχθεί αντοχή πυρήνα δέκατα έως 30 MP2 και καλή σκληρότητα πυρήνα 2. σκληρότητα κρούσης. Αυτό δίνει στο γρανάζι τη βασική αντοχή και σκληρότητα που χρειάζεται ως δομικό στοιχείο.
Δεύτερον, οι επιφάνειες των δοντιών σκληρύνονται επιλεκτικά χρησιμοποιώντας μία από τις δύο κύριες μεθόδους. Η επαγωγική σκλήρυνση διοχετεύει ένα ηλεκτρικό ρεύμα υψηλής συχνότητας μέσω ενός πηνίου τοποθετημένου γύρω από κάθε δόντι ή ολόκληρη την περιφέρεια του γραναζιού, θερμαίνοντας την επιφάνεια του δοντιού γρήγορα σε θερμοκρασία ωστενιτοποίησης και στη συνέχεια σβήνοντάς το με νερό ή σπρέι πολυμερούς. Αυτό δημιουργεί μια σκληρή θήκη 45–50 HRC σε ελεγχόμενο βάθος, συνήθως 2–5 mm, ενώ ο πυρήνας παραμένει σκληρός. Η επαγωγική σκλήρυνση είναι γρήγορη, καθαρή και χρησιμοποιείται ευρέως για μεγάλα γρανάζια από χυτό χάλυβα στην εξόρυξη και το τσιμέντο. Η ενανθράκωση - θέρμανση του γραναζιού σε ατμόσφαιρα πλούσια σε άνθρακα, έτσι ώστε ο άνθρακας να διαχέεται στην επιφάνεια των δοντιών και στη συνέχεια να σβήνει - παράγει μια ακόμη πιο σκληρή θήκη 58–62 HRC με εξαιρετική αντοχή στη φθορά και στο σκίσιμο και προτιμάται για τα σφυρήλατα γρανάζια από χάλυβα υψηλότερου φορτίου, όπως αυτά σε ελασματουργεία και κιβώτια ταχυτήτων υψηλής ταχύτητας. Η πρόκληση και με τις δύο μεθόδους σε μεγάλα γρανάζια είναι η παραμόρφωση - η ανομοιόμορφη θέρμανση και το σβήσιμο μπορεί να προκαλέσουν παραμόρφωση του γραναζιού, αλλάζοντας τη γεωμετρία των δοντιών και τη διαρροή. Οι έμπειροι κατασκευαστές ελέγχουν την παραμόρφωση μέσω προσεκτικής στερέωσης, ελεγχόμενων ρυθμών θέρμανσης και ψύξης και αφήνοντας αρκετό περιθώριο μηχανικής κατεργασίας μετά τη θερμική επεξεργασία για το φινίρισμα λείανσης. Ένα εργαλείο που παραμορφώνεται υπερβολικά μπορεί να είναι αδύνατο να διασωθεί, γι' αυτό ο έλεγχος της διαδικασίας θερμικής επεξεργασίας είναι ένας από τους πιο σημαντικούς διαφοροποιητές μεταξύ των κατασκευαστών εργαλείων.
Τελειώστε τη μηχανική κατεργασία και τη λείανση
Μετά τη θερμική επεξεργασία, το γρανάζι δεν έχει ποτέ το ίδιο σχήμα που ήταν πριν - η θερμική διαστολή και συστολή, οι αλλαγές φάσης στον χάλυβα και οι υπολειπόμενες τάσεις προκαλούν ελαφρά παραμόρφωση. Για μεγάλα γρανάζια που λειτουργούν με υψηλή ταχύτητα ή εκπέμπουν υψηλή ισχύ, αυτή η παραμόρφωση πρέπει να διορθωθεί και η λείανση των γραναζιών είναι η τυπική μέθοδος. Ένας μεγάλος μύλος με γρανάζια χρησιμοποιεί έναν ατέρμονα τροχό (δημιουργώντας λείανση) ή έναν τροχό φόρμας (τρόχισμα προφίλ) για να αφαιρέσει μια μικρή ποσότητα υλικού από κάθε πλευρικό δόντι, αποκαθιστώντας το σωστό προφίλ περιέλιξης, το καλώδιο (ευθυγράμμιση των δοντιών σε όλο το πλάτος της όψης) και την ακρίβεια του βήματος. Η λείανση μετά τη θερμική επεξεργασία είναι ουσιαστικά υποχρεωτική για γρανάζια μεγάλων μονάδων - εξαλείφει την παραμόρφωση, επιτυγχάνει βαθμούς ακρίβειας 6 ή καλύτερα (ISO 1328 / AGMA) και παράγει φινίρισμα επιφάνειας κάτω από Ra 1,6 μm, το οποίο μειώνει την τριβή, τον θόρυβο και το άνοιγμα κατά τη λειτουργία. Για γρανάζια χαμηλότερης ακρίβειας, πολύ μεγάλης περιφέρειας που λειτουργούν με χαμηλή ταχύτητα, η λείανση μπορεί να αντικατασταθεί με ξύσιμο ή περιτύλιξη με το χέρι, αλλά για οποιοδήποτε εργαλείο σε μονάδα υψηλού φορτίου ή υψηλής ταχύτητας, η λείανση είναι το πρότυπο.
Εκτός από το τρόχισμα των δοντιών, η κατεργασία φινιρίσματος περιλαμβάνει επαναστροφή της οπής και της εξωτερικής διαμέτρου σε ένα VTL για διόρθωση τυχόν παραμόρφωσης από τη θερμική επεξεργασία, εκ νέου διάτρηση ή διάτρηση οπών στερέωσης, αφαίρεση γρεζιών σε όλες τις άκρες και τις γωνίες των δοντιών (τα αιχμηρά γρέζια στις άκρες των δοντιών είναι κοινή πηγή συγκέντρωσης τάσεων και μπορούν να προκαλέσουν ρωγμές) και την εφαρμογή οποιασδήποτε επεξεργασίας λαδιού. Για πολύ μεγάλα τμηματικά γρανάζια, τα τμήματα συναρμολογούνται σε ένα εξάρτημα, οι κοχλιωτοί σύνδεσμοι ευθυγραμμίζονται προσεκτικά και ροπής, και ολόκληρο το συναρμολογημένο γρανάζι είναι τελειοποιημένο και αλεσμένο ως μονάδα για να διασφαλιστεί ότι το προφίλ των δοντιών είναι συνεχές και ακριβές στις αρθρώσεις. Αυτό το βήμα συναρμολόγησης και λείανσης είναι κρίσιμο - ένα τμηματοποιημένο γρανάζι που δεν αλέθεται μετά τη συναρμολόγηση θα έχει αταίριαστα δόντια στις αρθρώσεις, προκαλώντας κραδασμούς, θόρυβο και πρόωρη φθορά.
Ποιοτικός Έλεγχος και Επιθεώρηση
Τα μεγάλα γρανάζια είναι ακριβά, κρίσιμα για την αποστολή εξαρτήματα και η ενδελεχής επιθεώρηση σε κάθε στάδιο είναι αυτό που διασφαλίζει ότι αποδίδουν αξιόπιστα κατά τη λειτουργία. Μετά τη χύτευση ή τη σφυρηλάτηση, το τυφλό υπόκειται σε ανάλυση χημικής σύνθεσης (φασματομετρία), δοκιμή υπερήχων για την ανίχνευση εσωτερικού πορώδους ή εγκλεισμάτων και ελέγχους διαστάσεων. Μετά από πρόχειρη κατεργασία, επαληθεύονται όλες οι επιφάνειες αναφοράς και οι διαστάσεις προκατεργασίας των δοντιών. Μετά τη θερμική επεξεργασία, η σκληρότητα ελέγχεται τόσο στην επιφάνεια του δοντιού όσο και στον πυρήνα (χρησιμοποιώντας έναν ελεγκτή Rockwell ή Brinell και μερικές φορές μια διασταύρωση μικροσκληρότητας για την επαλήθευση του βάθους της θήκης) και η επιθεώρηση μαγνητικού σωματιδίου ή διεισδυτικού χρώματος χρησιμοποιείται για την ανίχνευση επιφανειακών ρωγμών από το σβήσιμο. Μετά την ολοκλήρωση της λείανσης, το γρανάζι υποβάλλεται σε πλήρη γεωμετρική επιθεώρηση: σφάλμα προφίλ δοντιού (involute), σφάλμα απαγωγής (ευθυγράμμιση δοντιών), σφάλμα βήματος και αθροιστικό σφάλμα βήματος, εξάντληση και πάχος δοντιού - όλα μετρημένα σε μια μηχανή μέτρησης συντεταγμένων (CMM) ή σε ειδικό κέντρο μέτρησης γραναζιών. Τα αποτελέσματα συγκρίνονται με τον καθορισμένο βαθμό ακρίβειας, τυπικά ISO 1328 βαθμού 6 έως 9 για μεγάλα βιομηχανικά γρανάζια, με βαθμό 6 ή καλύτερο για κινητήρες υψηλής ταχύτητας ή υψηλής ακρίβειας.
Για γρανάζια που λειτουργούν με υψηλή ταχύτητα, μπορεί να πραγματοποιηθεί μια δοκιμή δυναμικής ισορροπίας για να διασφαλιστεί ότι η ταχύτητα περιστρέφεται χωρίς υπερβολικούς κραδασμούς. Για γρανάζια με κλειδαριές ή βιδωτές συνδέσεις, επαληθεύεται η εφαρμογή και η ευθυγράμμιση των χαρακτηριστικών τοποθέτησης. Όλα τα αποτελέσματα επιθεώρησης τεκμηριώνονται σε μια έκθεση υλικού και επιθεώρησης που συνοδεύει τον εξοπλισμό - για μεγάλα προσαρμοσμένα εργαλεία, αυτή η αναφορά είναι εξίσου σημαντική με τον ίδιο τον εξοπλισμό, επειδή παρέχει στον τελικό χρήστη εμπιστοσύνη στο υλικό, τη θερμική επεξεργασία και τη γεωμετρική ακρίβεια. Ένας αξιόπιστος κατασκευαστής θα παράσχει επίσης πιστοποιητικά δοκιμής υλικού από το χυτήριο ή σφυρηλάτηση, διαγράμματα θερμικής επεξεργασίας που δείχνουν τους πραγματικούς κύκλους χρόνου-θερμοκρασίας που χρησιμοποιήθηκαν και εκθέσεις επιθεώρησης πλήρους διαστάσεων. Όταν αγοράζετε έναν εξοπλισμό που μπορεί να κοστίζει δεκάδες χιλιάδες δολάρια και πρέπει να λειτουργεί για 10-20 χρόνια, αυτή η τεκμηρίωση δεν είναι προαιρετική.
Βιομηχανικές Εφαρμογές
Τα μεγάλα γρανάζια βρίσκουν το σπίτι τους στα πιο βαριά βιομηχανικά μηχανήματα, όπου η υψηλή ροπή, η χαμηλή ταχύτητα και η αξιόπιστη λειτουργία κάτω από δύσκολες συνθήκες είναι οι προτεραιότητες. Στην εξόρυξη, οδηγούν σφαιρόμυλους και μύλους SAG (ημι-αυτογενείς μύλους άλεσης) που συνθλίβουν μετάλλευμα, ανυψωτικά ορυχείων που ανυψώνουν μετάλλευμα και προσωπικό από βαθιά φρεάτια, θραυστήρες, μεταφορείς και εκσκαφείς συρόμενου. Ένα μόνο εργαλείο μεγάλης περιφέρειας σε έναν μύλο με σφαιρίδια διαμέτρου 10 μέτρων μπορεί να ζυγίζει 20–40 τόνους και να μεταδίδει πολλά μεγαβάτ ισχύος, λειτουργώντας 24 ώρες την ημέρα για χρόνια - και μια αστοχία σημαίνει ότι ολόκληρος ο μύλος σταματά, κοστίζοντας στο ορυχείο εκατοντάδες χιλιάδες δολάρια την ημέρα σε χαμένη παραγωγή. Στα εργοστάσια τσιμέντου, οι μεγάλοι οδοντωτοί τροχοί οδηγούν περιστροφικούς κλιβάνους (τους μακριούς, αργά περιστρεφόμενους κυλίνδρους όπου ο ασβεστόλιθος πυρώνεται σε κλίνκερ), μύλοι πρώτων υλών, μύλοι άνθρακα και μύλοι φινιρίσματος. Αυτά τα γρανάζια λειτουργούν σε περιβάλλοντα με υψηλή θερμοκρασία, με σκόνη και πρέπει να χειρίζονται τη θερμική διαστολή του κελύφους του κλιβάνου διατηρώντας την ακριβή εμπλοκή των δοντιών.
Στη βιομηχανία χάλυβα και μεταλλουργίας, τα μεγάλα γρανάζια οδηγούν ελασματουργεία (τόσο θερμής όσο και ψυχρής έλασης), συνεχείς τροχούς, ψαλίδια και ισιωτικά - εφαρμογές με υψηλά φορτία κρούσης, συχνές ανατροπές φορτίων και απαιτητικές απαιτήσεις ακρίβειας. Τα ανθρακούχα γρανάζια από σφυρήλατο χάλυβα είναι συνηθισμένα εδώ λόγω των ακραίων καταπονήσεων επαφής στους μηχανισμούς κίνησης του ελασματουργείου. Στις κατασκευές και τη βαριά μηχανική, μεγάλα γρανάζια χρησιμοποιούνται σε ερπυστριοφόρους γερανούς, πυργογερανούς, εκσκαφείς, μηχανές διάνοιξης σήραγγας και μηχανισμούς πασσάλων - συχνά με τη μορφή μεγάλων ρουλεμάν αιώρησης και κινητήριων τροχών που πρέπει να χειρίζονται τόσο περιστροφικά όσο και βαριά δομικά φορτία. Στην παραγωγή ηλεκτρικής ενέργειας, μεγάλα γρανάζια βρίσκονται σε κιβώτια ταχυτήτων ανεμογεννητριών (αν και πιο συχνά είναι ελικοειδή ή πλανητικά), ρυθμιστές και πύλες υδροηλεκτρικών στροβίλων, αντλίες τροφοδοσίας λέβητα θερμικών σταθμών ηλεκτροπαραγωγής και στα συστήματα κίνησης μεγάλων πλοίων και συστημάτων θαλάσσιας πρόωσης. Στη βιομηχανία πετρελαίου και φυσικού αερίου, τα μεγάλα γρανάζια οδηγούν αντλίες λάσπης, συμπιεστές και εξοπλισμό γεώτρησης. Σε όλες αυτές τις βιομηχανίες, το κοινό νήμα είναι ότι τα μεγάλα γρανάζια επιλέγονται για την απλότητα, την αξιοπιστία και την ικανότητά τους να μεταδίδουν τεράστια ροπή σε χαμηλή ταχύτητα - και κατασκευάζονται ειδικά για να ταιριάζουν με το ακριβές φορτίο, την ταχύτητα και τους περιορισμούς χώρου κάθε εφαρμογής.
Σύναψη
Τα μεγάλα γρανάζια είναι από τα πιο απαιτητικά εξαρτήματα στη βαριά βιομηχανία - ειδικά κατασκευασμένα, ένα κάθε φορά, για να μεταδίδουν τεράστια ροπή στα πιο σκληρά περιβάλλοντα που μπορεί κανείς να φανταστεί. Η διαδικασία κατασκευής τους είναι μια προσεκτικά ενορχηστρωμένη σειρά: επιλογή υλικού (χυτός χάλυβας για πολύ μεγάλα και πολύπλοκα σχήματα, σφυρηλατημένος χάλυβας για τα υψηλότερα φορτία), προετοιμασία ακατέργαστου με χύτευση ή σφυρηλάτηση δακτυλίου, τραχιά μηχανική κατεργασία και κοπή δοντιών με λείανση ή διαμόρφωση, θερμική επεξεργασία για την επίτευξη της κρίσιμης σκληρότητας και σκληρότητας της επιφάνειας, πιο σκληρής επιφάνειας. σκλήρυνση ενανθράκωσης, φινίρισμα λείανσης για τη διόρθωση της παραμόρφωσης της θερμικής επεξεργασίας και την επίτευξη του απαιτούμενου βαθμού ακρίβειας και αυστηρή επιθεώρηση σε κάθε στάδιο, συμπεριλαμβανομένων των δοκιμών υπερήχων, της επαλήθευσης σκληρότητας, της επιθεώρησης μαγνητικών σωματιδίων και της μέτρησης της πλήρους γεωμετρίας του γραναζιού. Αυτό που ξεχωρίζει έναν καλό κατασκευαστή μεγάλων εργαλείων δεν είναι μόνο η ικανότητα να κόβει δόντια σε ένα μεγάλο κομμάτι χάλυβα - είναι ο έλεγχος της ποιότητας χύτευσης ή σφυρηλάτησης, η παραμόρφωση της θερμικής επεξεργασίας, η ακρίβεια λείανσης και η πειθαρχία στην τεκμηρίωση κάθε βήμα. Σε εφαρμογές εξόρυξης, τσιμέντου, χάλυβα, ενέργειας, κατασκευών και ναυτιλίας, αυτά τα γρανάζια είναι ο κρίσιμος σύνδεσμος μεταξύ κινητήρα και μηχανής και η αξιόπιστη λειτουργία τους για δεκαετίες εξαρτάται από το σωστό κάθε βήμα αυτής της διαδικασίας παραγωγής. Όταν καθορίζετε ένα μεγάλο γρανάζι, δεν αγοράζετε απλώς ένα εξάρτημα - αγοράζετε την τεχνογνωσία του κατασκευαστή στα υλικά, τη θερμική επεξεργασία και την κατεργασία ακριβείας, και αυτή η τεχνογνωσία είναι που καθορίζει εάν το γρανάζι λειτουργεί για 20 χρόνια ή αποτυγχάνει σε δύο.


